- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quelles omissions métallurgiques cachées érodent les attentes en matière de durée de vie des tubes sans soudure laminés à froid et résistants à l'usure ?
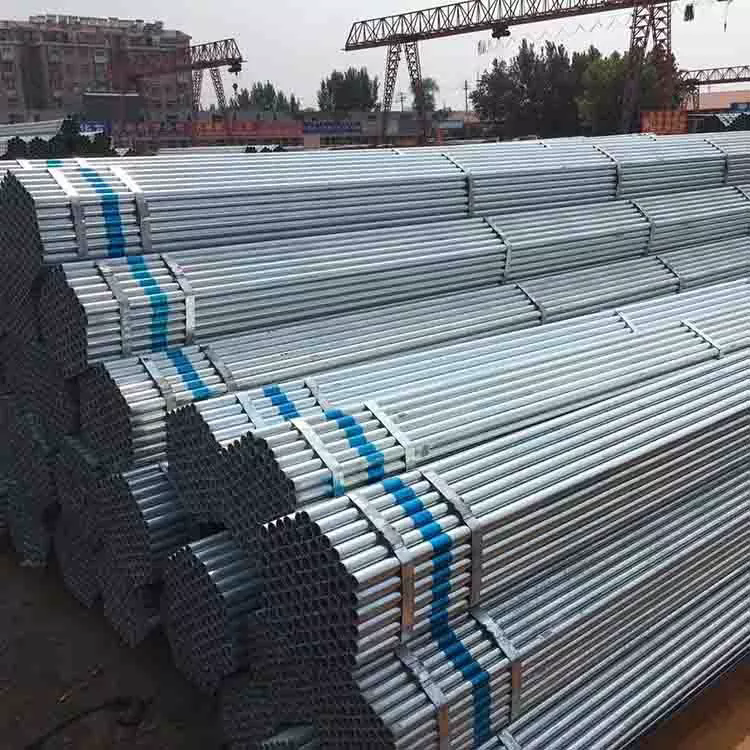
Le cadre de production de Xinlida se construitTuyau en acier sans soudure laminé à froid résistant à l'usureautour de la surveillance métallurgique de la chaîne complète, de l’évaluation non destructive standardisée et de la documentation EN10204-3.1 alignée sur le projet, abordant ces angles morts métallurgiques facilement négligés pour la réalisation de projets d’investissement transfrontaliers dans l’industrie lourde.
1. Le contrôle des inclusions en phase de fusion atténue le délaminage souterrain déclenché par une charge abrasive cyclique
L’inspection visuelle standard ne peut pas révéler les inclusions microscopiques non métalliques piégées à l’intérieur des sections transversales des parois des tuyaux. La matière première des billettes de mauvaise qualité contient des impuretés de scories agrégées héritées des opérations de fusion de l’acier. Sous l'effet d'un décapage répété de particules abrasives et de contraintes mécaniques cycliques typiques de la circulation des boues minières, ces amas d'inclusions deviennent des points internes d'initiation de fissures. Au fil des cycles de fonctionnement, les microfissures se propagent vers les surfaces intérieures et extérieures, déclenchant un délaminage inattendu des parois des canalisations et des fuites prématurées bien avant que les objectifs théoriques de durée de vie d'usure ne soient atteints. Xinlida met en œuvre des procédures d'affinage de l'acier fondu et de soufflage d'argon doux avant la coulée des billettes afin de minimiser les inclusions nocives. Les tests automatisés par ultrasons sur tout le corps selon la norme ISO10893-8 détectent les discontinuités souterraines avant que les tuyaux ne quittent les lignes de production, réduisant ainsi la probabilité d'incidents de délaminage sur le terrain pour les boucles de processus avec des supports abrasifs.
2. L'atmosphère régulée du traitement thermique limite la décarburation de la surface, ce qui dégrade les performances de résistance à l'usure.
L'atmosphère incontrôlée du four pendant le recuit et le laminage intermédiaire crée des zones superficielles décarburées. La perte de carbone au niveau des surfaces des parois intérieures ou extérieures réduit la dureté locale, formant des couches molles vulnérables à une érosion abrasive rapide. Même si la composition chimique des matériaux de base en vrac répond aux spécifications, les surfaces décarburées s'usent rapidement sous l'impact du coulis, raccourcissant considérablement la durée de vie réelle malgré une sélection correcte de la nuance d'acier nominale. De nombreux fournisseurs ne rapportent que des analyses chimiques d’échantillons globaux sans mesurer les gradients de carbone en surface. Xinlida gère les paramètres d'oxygène et d'humidité du four pour chaque cycle de traitement thermique et effectue un échantillonnage métallographique des sections transversales pour vérifier que la profondeur de la couche de décarburation reste dans les limites définies par le projet. La dureté de surface préservée offre un comportement constant de résistance à l'usure pour les tuyaux exposés à des flux de fluides industriels chargés de particules.
3. Les taux de réduction du froid contrôlés évitent une répartition inégale des contraintes résiduelles entre les sections de paroi de canalisation
Une réduction excessivement agressive du laminage à froid en un seul passage crée des gradients de contraintes résiduelles inégaux à travers l’épaisseur des parois des tuyaux. Le recuit de détente après laminage effectué à une température insuffisante ne parvient pas à homogénéiser ces contraintes accumulées. Lorsque l’utilisation sur site entraîne des variations de température et des charges d’impact abrasif, la superposition de contraintes résiduelles accélère la propagation des fissures. Des fissures prématurées et aléatoires peuvent se produire même avec des paramètres de fonctionnement bien inférieurs aux limites de pression nominale de conception. Xinlida décompose la déformation totale à froid en étapes de réduction contrôlées multi-passes, associées à des cycles thermiques calibrés de soulagement des contraintes. L'échantillonnage des contraintes résiduelles valide la répartition des contraintes des sections de mur, empêchant ainsi les fissures inattendues dues aux contraintes dans les environnements d'exploitation à charges cycliques intensives.
4. La gestion traçable du numéro de chauffe préserve les pistes d'audit métallurgiques de bout en bout pour l'acceptation sur site EPC
Les exigences des appels d’offres EPC de l’industrie lourde exigent une traçabilité stricte du numéro de chaleur liée à la documentation du certificat d’essai en usine EN10204‑3.1. Le mélange de segments de tubes mélangeurs provenant de différentes températures de fusion de l’acier lors de la découpe et du reconditionnement brise la chaîne de traçabilité. Les certificats génériques de « valeur typique » ne peuvent pas remplacer les données chimiques et mécaniques mesurées spécifiques à la chaleur et déclencheront le rejet lors des audits de réception sur site par des tiers. Chaque lot de production Xinlida conserve un marquage thermique clair sur les corps des tuyaux, avec des rapports MTC répertoriant les valeurs mesurées réelles au lieu de plages typiques représentatives. Des dossiers complets de traçabilité en anglais accompagnent les expéditions, aidant ainsi les entrepreneurs EPC à satisfaire aux exigences de soumission du projet-QA-QC sans frais supplémentaires pour les tests métallurgiques d'échantillons tiers.
5. L'échantillonnage de simulation d'usure aligné sur la norme ASTMG65 valide l'endurance réelle des produits abrasifs
De nombreux fournisseurs se réfèrent uniquement aux fiches techniques des qualités d’acier comme preuve de résistance à l’usure, sans effectuer d’évaluation en laboratoire de l’usure par abrasion pertinente à l’application. Les lectures de dureté à elles seules ne permettent pas de prédire entièrement le taux de perte de matière dans des conditions de boues de récurage particulaires. Deux tubes de dureté apparente identique peuvent offrir des performances d'usure sur site très différentes en raison des variations de la structure des grains et de la dispersion du carbure. Xinlida effectue périodiquement des échantillonnages d'abrasion sur roues en caoutchouc avec sable sec ASTMG65 pour les lots de canalisations résistantes à l'usure. Les données de perte de poids mesurées quantifient l'endurance à l'usure abrasive, fournissant ainsi aux ingénieurs EPC des données de référence tangibles dérivées de laboratoire lors de l'estimation des cycles de remplacement des composants pour les circuits d'exploitation minière et de transport de ciment.
6. Les directives de découpe et de marquage spécifiques au projet maintiennent la traçabilité après la fabrication secondaire
Les ateliers de terrain coupent fréquemment de longs tuyaux sans soudure en segments de bobine plus courts. Sans procédures de marquage par transfert standardisées, les identifiants thermiques d'origine sont perdus, ce qui interrompt la traçabilité des matériaux pour chaque pièce coupée à longueur. L'enquête ultérieure sur les causes profondes des pannes d'équipement devient impossible car les segments défaillants ne peuvent plus être liés aux enregistrements originaux des lots de fusion. Xinlida fournit des recommandations claires en matière de marquage par transfert dans le dossier de données techniques de chaque expédition, indiquant aux fabricants comment reproduire les identifiants de numéro de chaleur sur chaque sous-segment coupé. Cela préserve une traçabilité complète tout au long des opérations de découpe secondaire, prenant en charge les flux de travail d'analyse des défaillances après la mise en service des actifs des installations de l'industrie lourde.